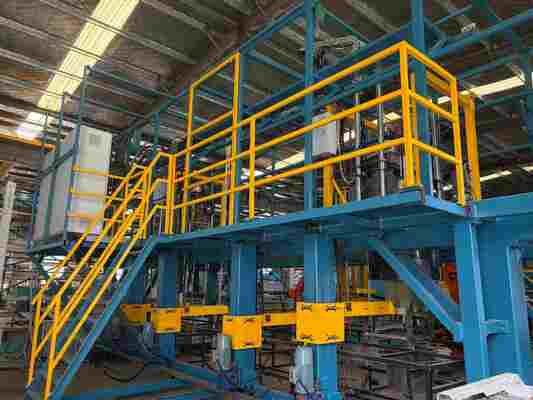
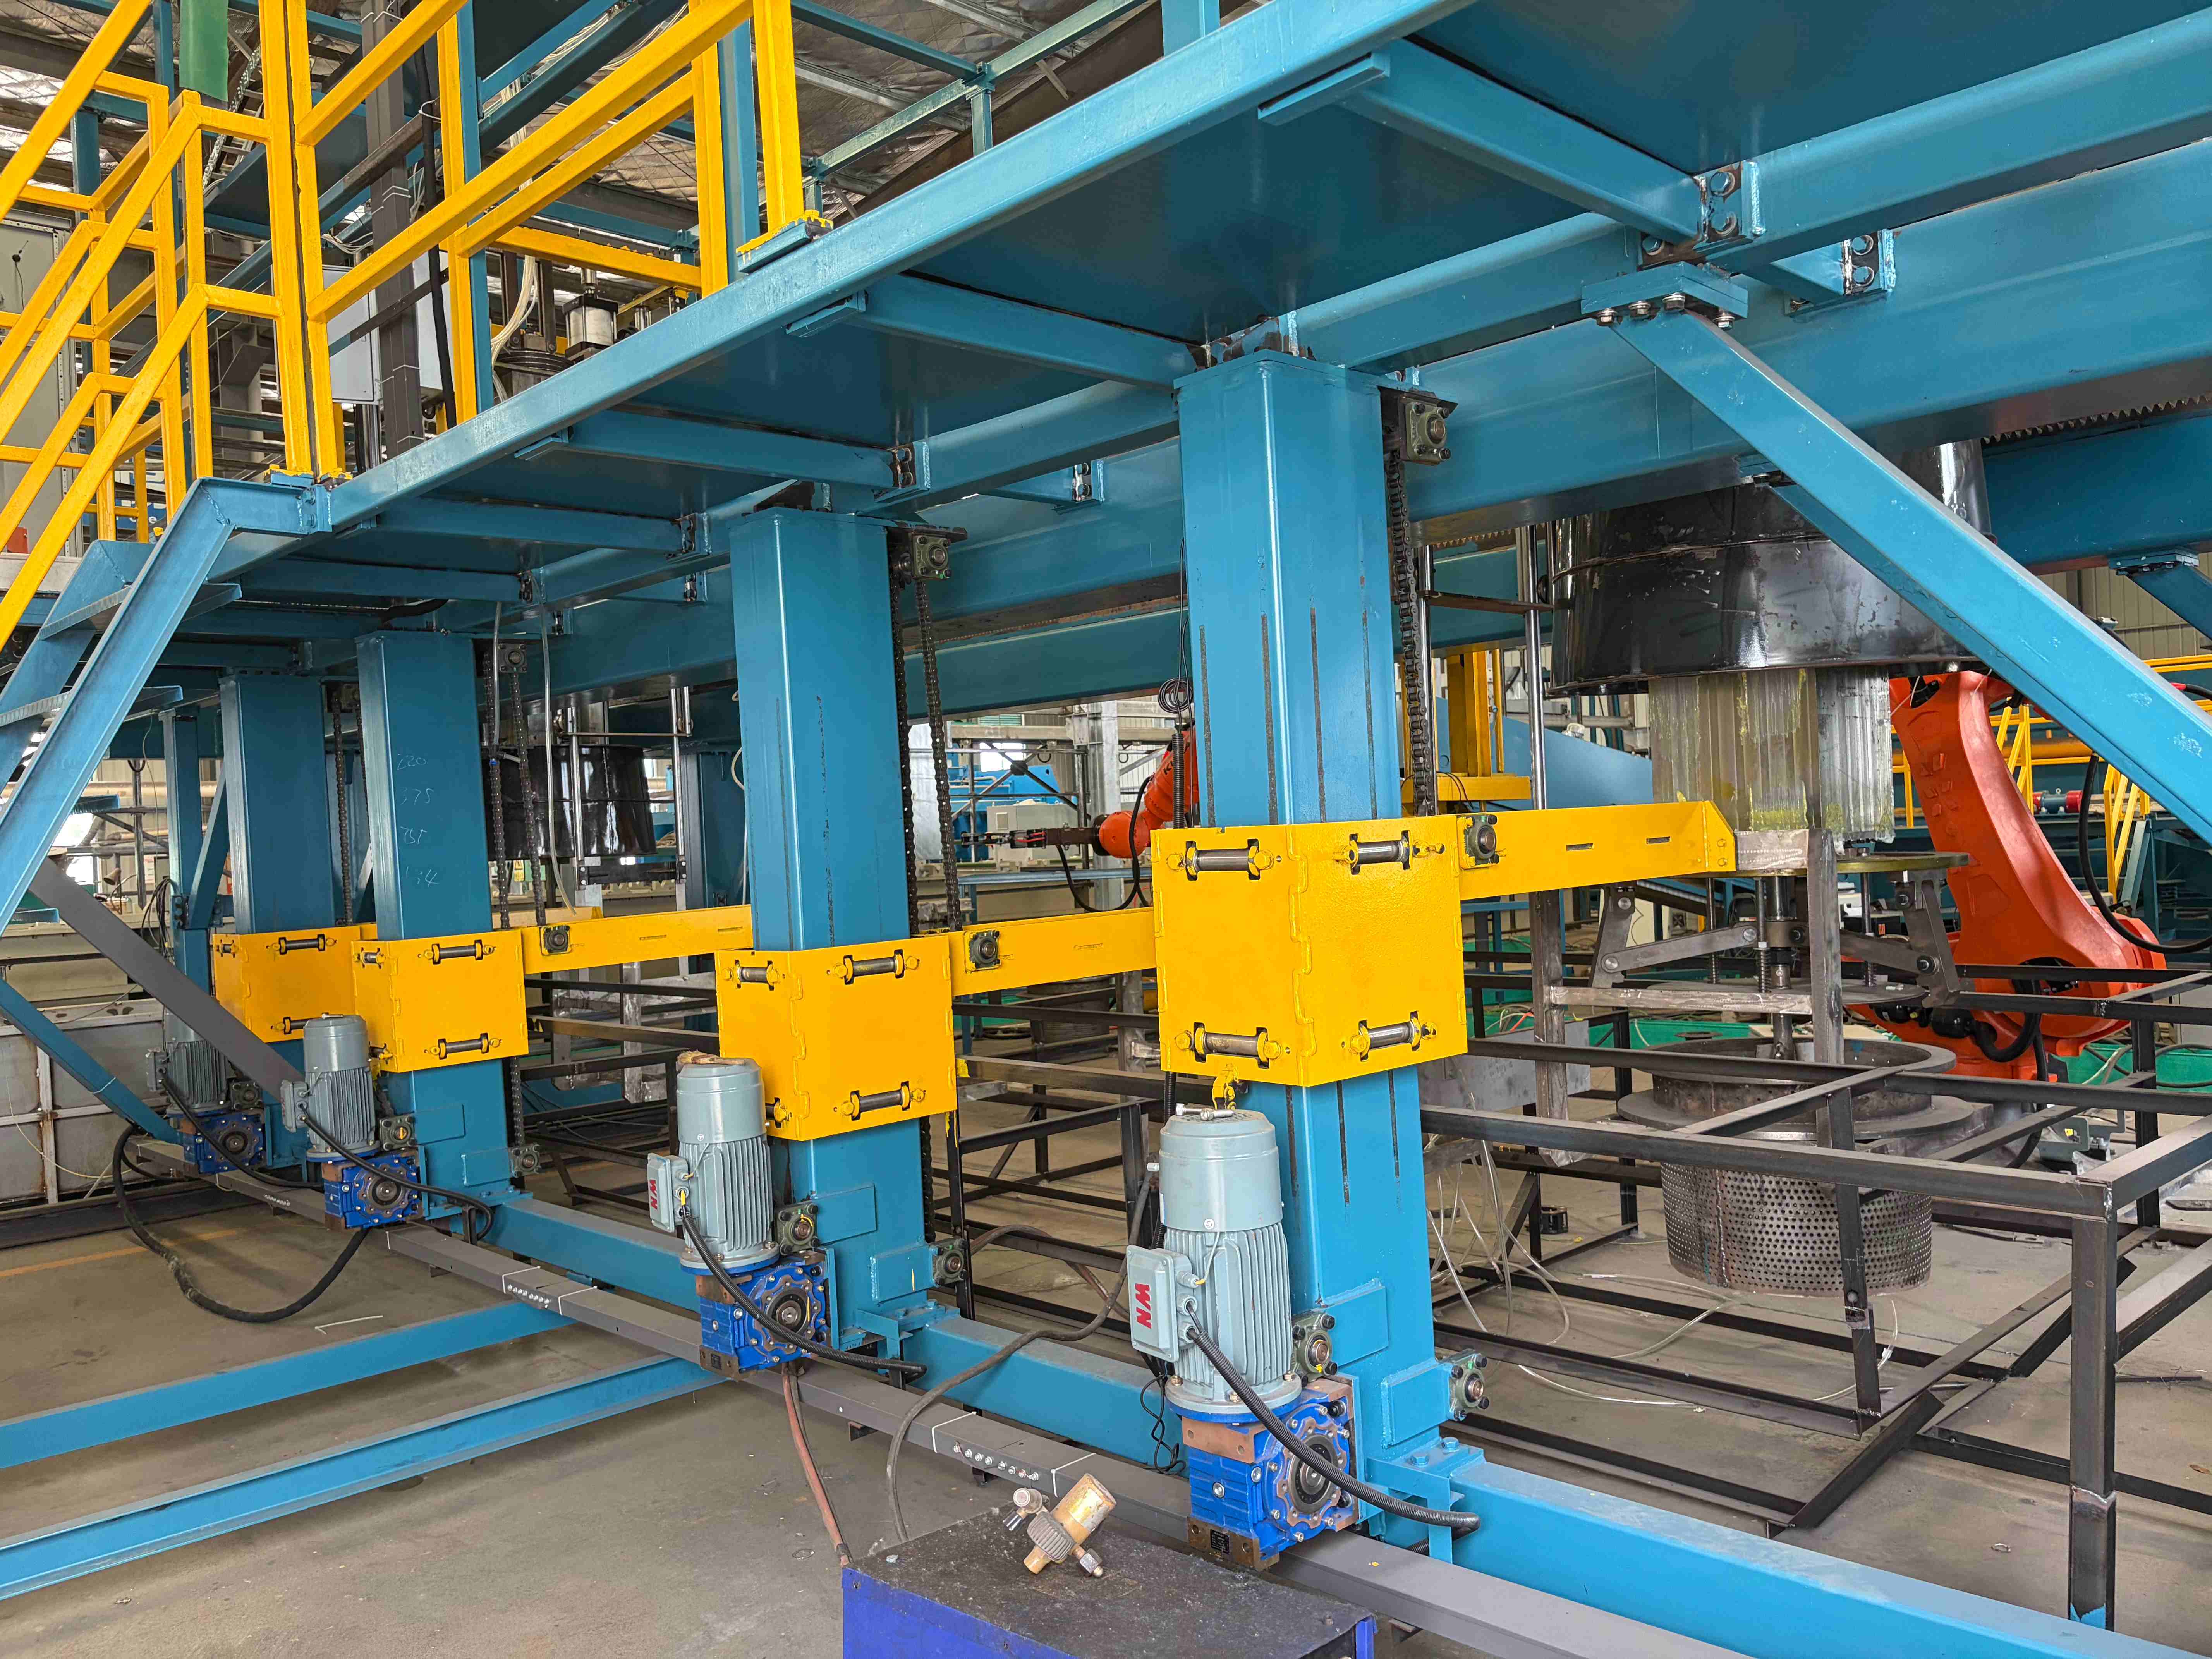
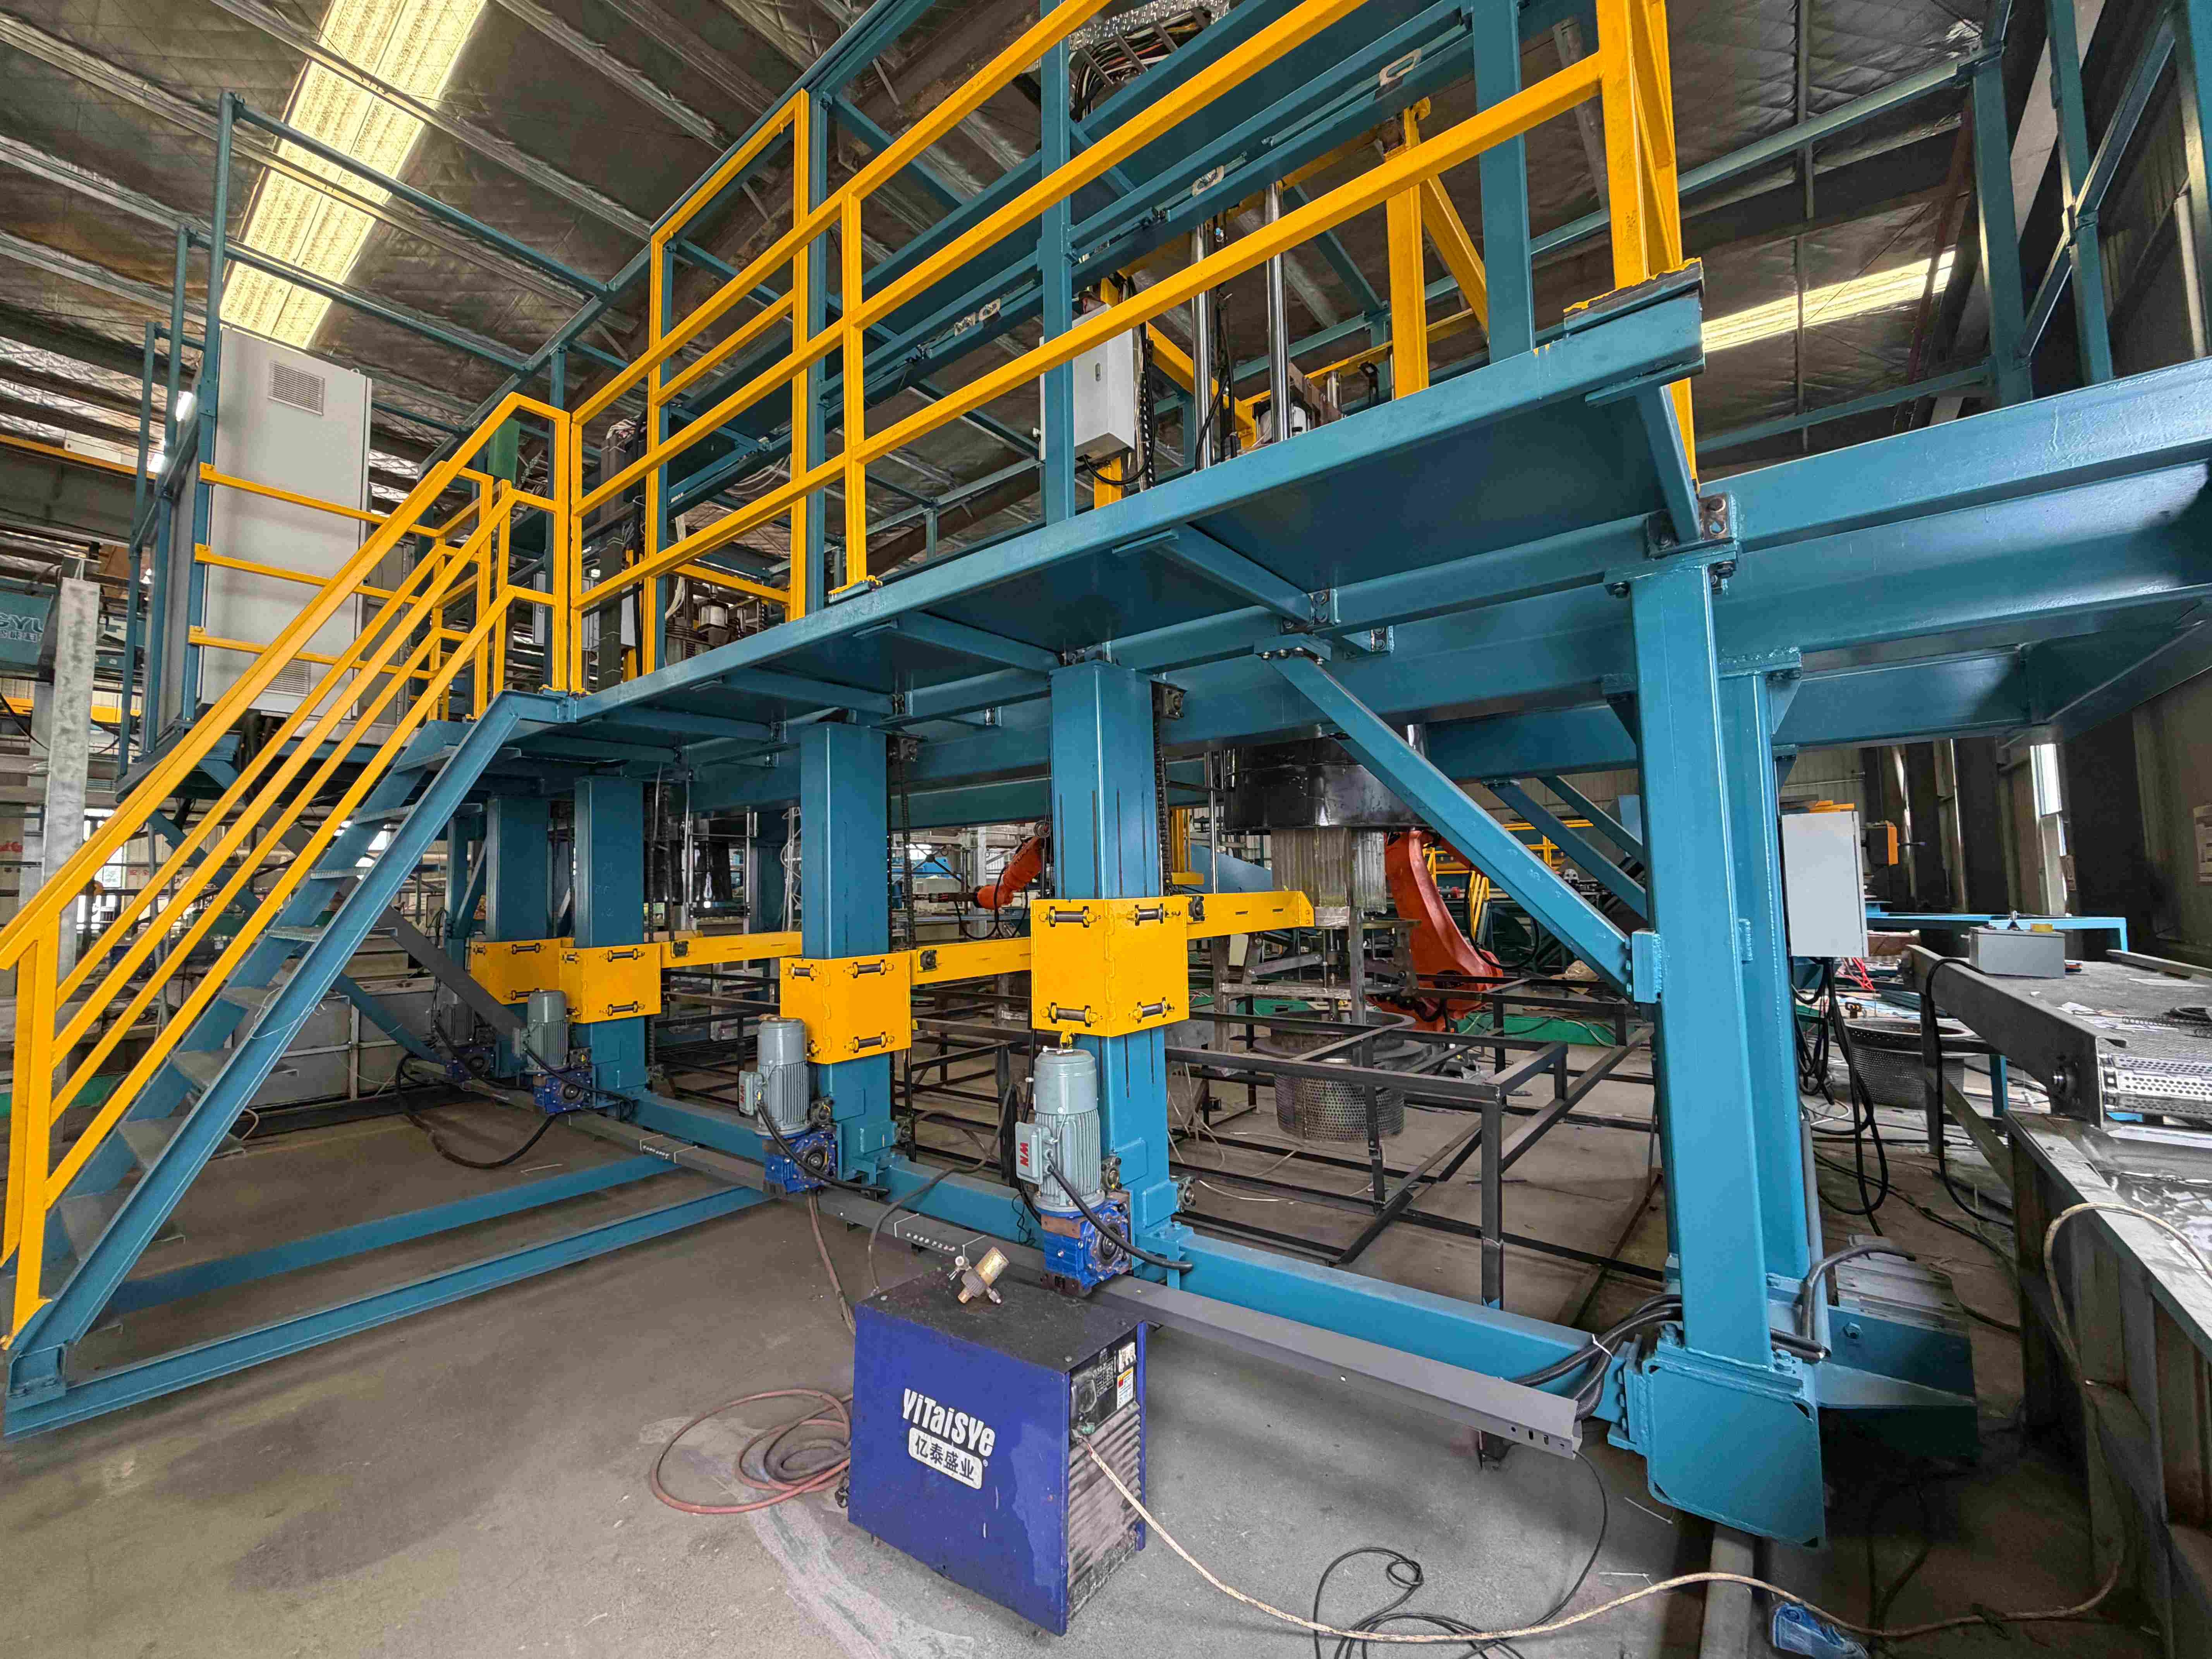
Ⅰ.Poin-poin kunci teknologi lini produksi:
Proyek ini terdiri dari tiga sistem, yaitu galvanisasi celup panas otomatis, sistem kontrol lingkungan, sistem logistik, total proyek didasarkan pada perlindungan lingkungan, penghematan energi, dan pengurangan tenaga kerja.
Teknologi Kunci:
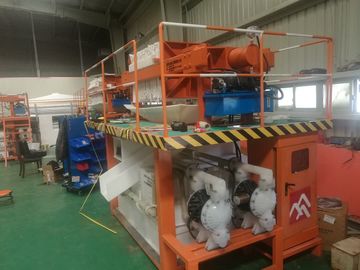
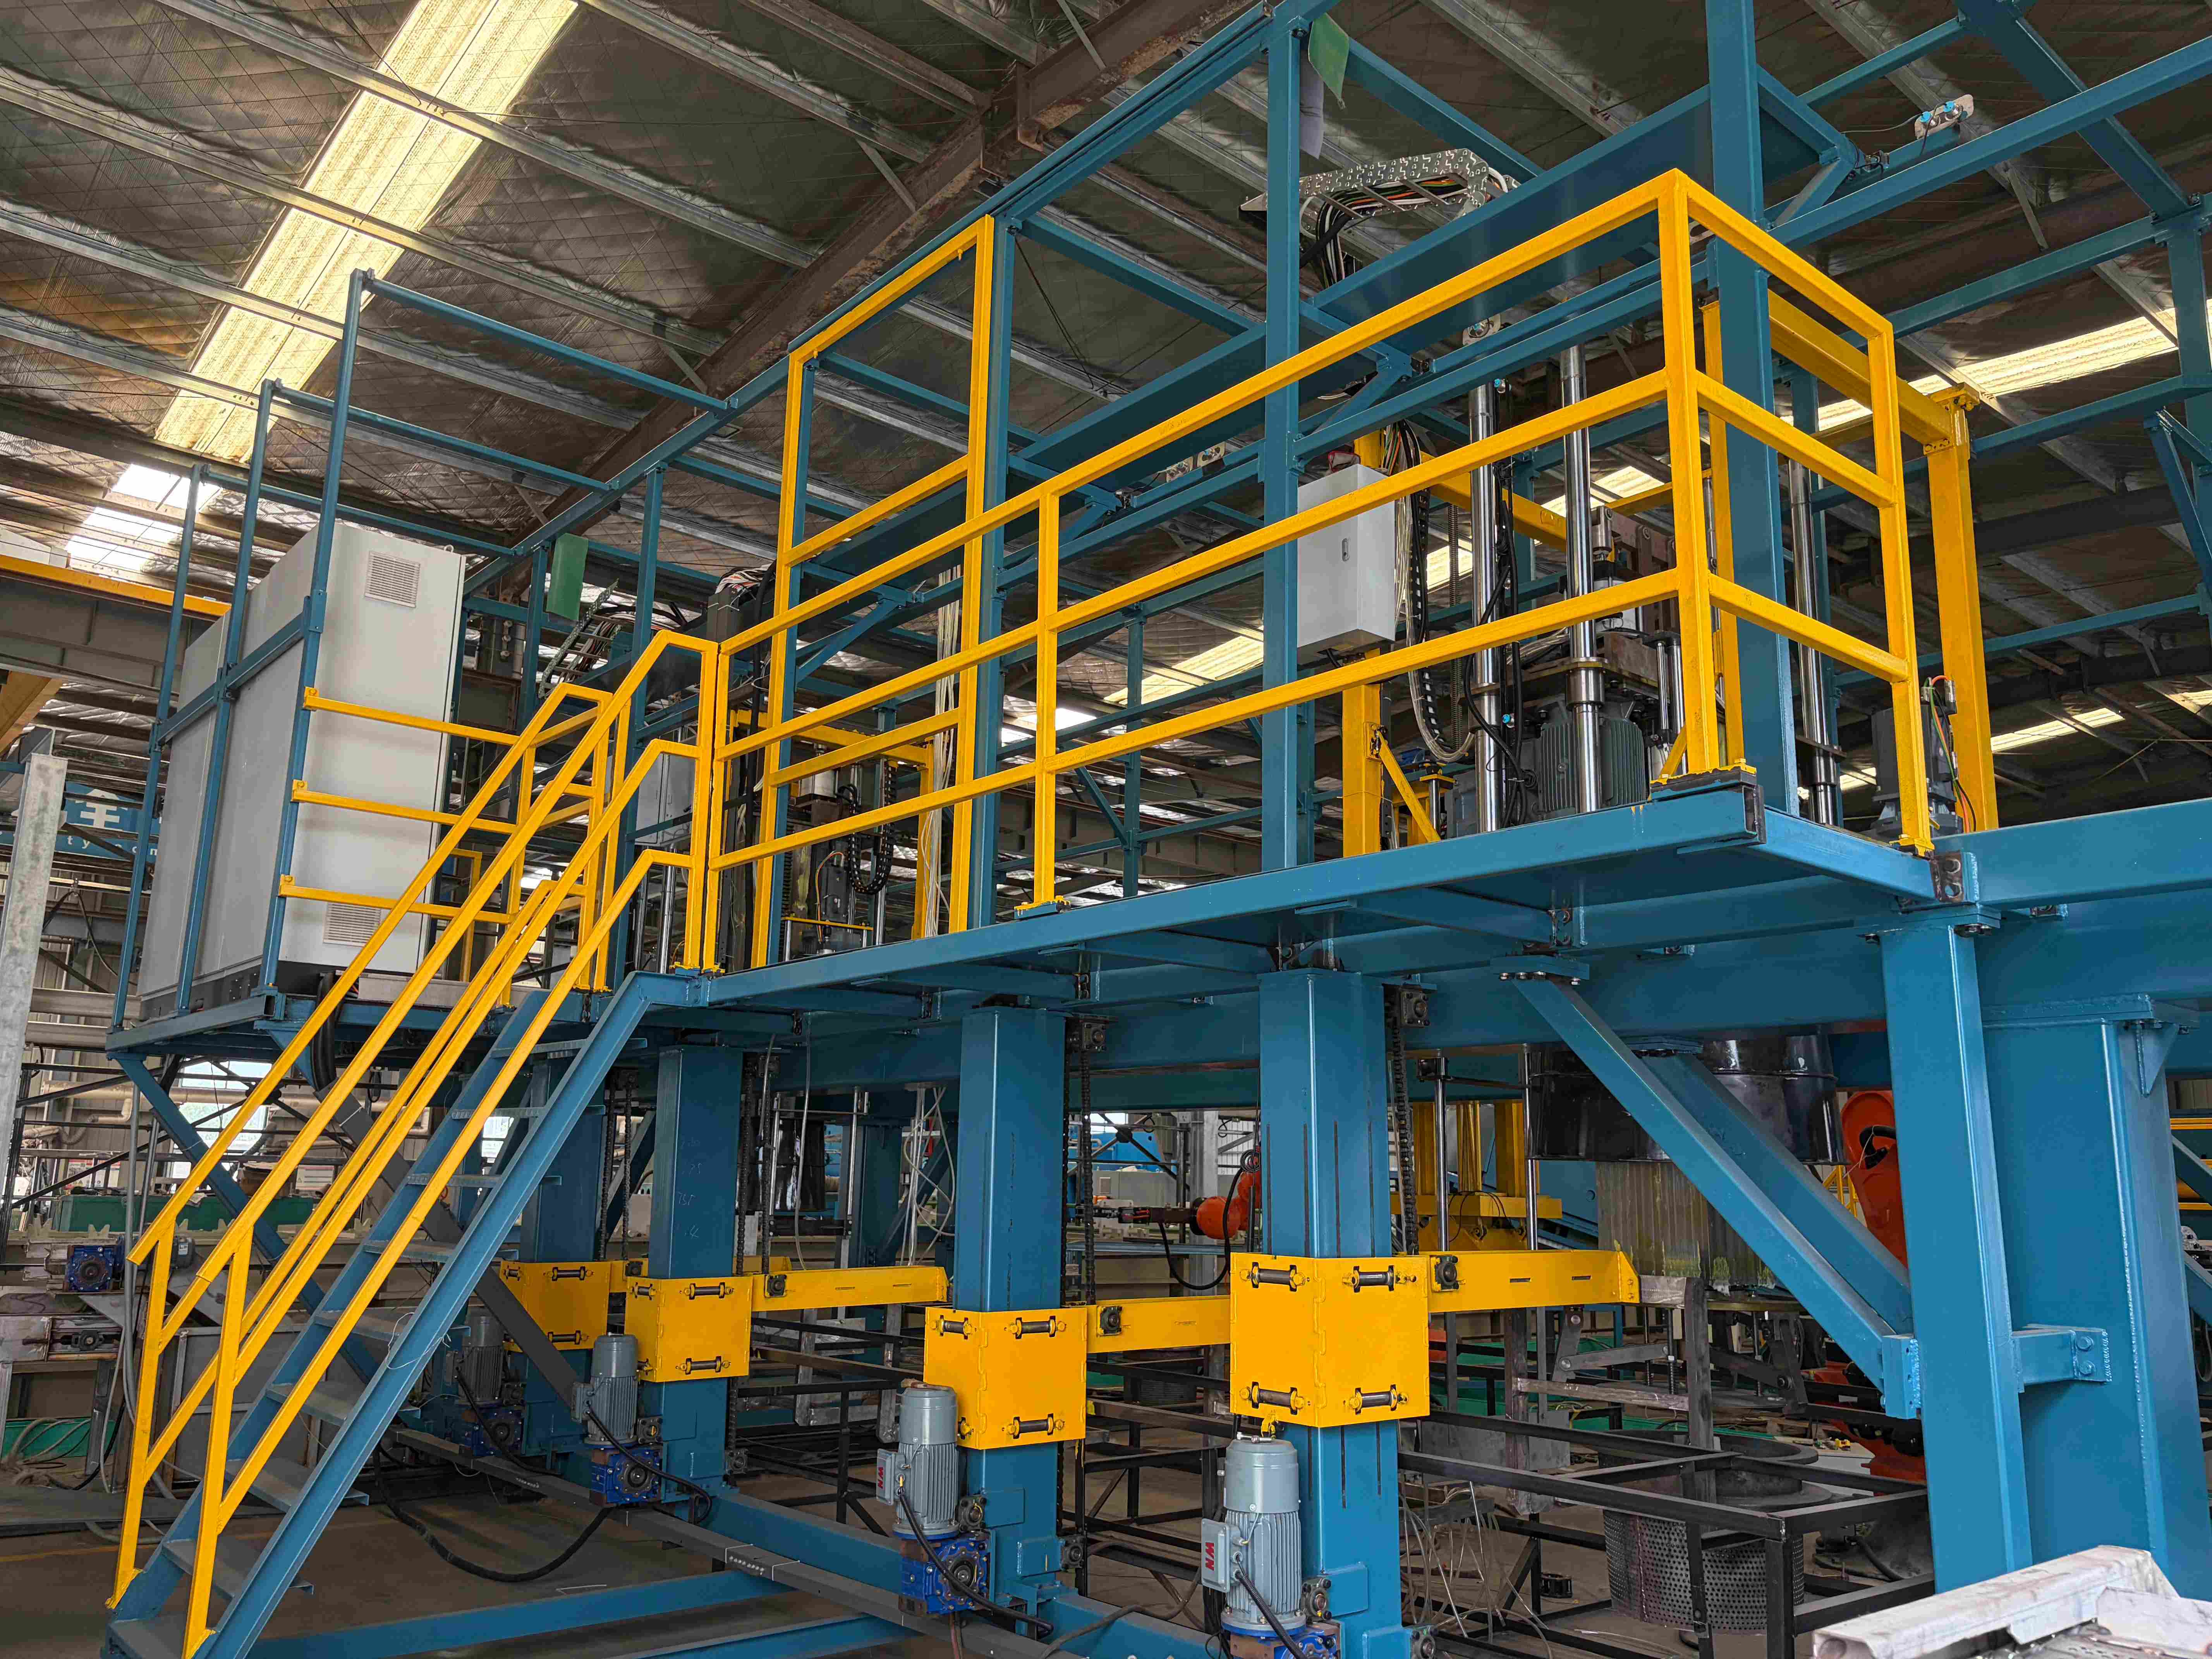
1.Proyek lini produksi galvanisasi celup panas ramah lingkungan sepenuhnya otomatis
2. Sistem kontrol logistik otomatis, dapat melakukan penyesuaian waktu nyata sesuai dengan ritme produksi, menggunakan sumber daya secara efisien.
3. tungku mengadopsi energi bersih untuk memanaskan panci seng, tungkusuhukontrol otomatis, memperpanjang masa pakai panci seng
4.Semua gas buang dikumpulkan tertutup, diolah secara terpusat dan memenuhi standar pembuangan, emisi nol.
Ⅱ. parameter teknis
1. Ukuran panci seng: panci non-ferrous, panci keramik 4×1×1m, kapasitas sekitar 26t.
2. Output: 1000t/tahun
3. Jenis pemanasan: pemanasan listrik
4. Shift kerja: 3 shift (8 jam/shift, waktu kerja tahunan 300 hari, 3 shift, waktu kerja harian 20 jam)
5. Tata letak: bentuk loop, tiga bentang selebar 6,5m, panjang 36,4m, detail dalam rencana tata letak.
6. Listrik dan air
6.1 Daya maksimum peralatan listrik sekitar 500Kw.
6.2 Rata-rata 1 ton produksi membutuhkan 0,01mⅦ. Desain kelistrikan air, tekanan tidak boleh lebih rendah dari 0,2MPa.
6.3 Tingkat PH air adalah 6,5 hingga 8, air keran, air sungai, atau air sumur dapat digunakan, terutama untuk menambah konsumsi selama produksi.
7. Sistem pengolahan perlindungan lingkungan: pengolahan gas buang dan limbah padat untuk produksi yang sehat.
8. Udara terkompresi: tekanan buang 0,6Mp/cm2, permintaan udara 6mⅦ. Desain kelistrikan2.3.4 Selang udara: sesuai struktur bangunan pabrik untuk ditentukan (lihat tata letak proses)
Ⅲ. Tata letak sistem
1. Deskripsi tata letak
1.1 Mempertimbangkan rasionalitas setiap tangki galvanisasi celup panas dan pemuatan&pembongkaran benda kerja, seluruh lini produksi mengadopsi tata letak pabrik 1 bentang, 6,5m. Pemuatan*pembongkaran dalam satu bentang, bahan baku&produk jadi dan koneksi antar bentang dalam satu bentang, peralatan galvanisasi celup panas primer dalam satu bentang. (detail dalam CAD)
1.2 Pemuatan dan pembongkaran benda kerja secara manual, semua operasi lainnya berjalan otomatis.
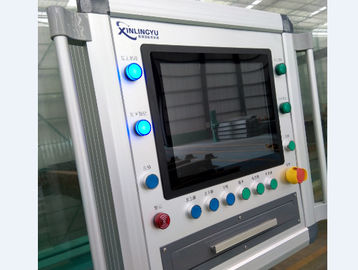
1.3 Semua peralatan otomatis diatur untuk operasi manual/otomatis.
2. Diagram tata letak bidang

Ⅳ.Proses teknologi
1.Proses teknologi galvanisasi celup panas
2. Tindakan proses operasi sepenuhnya otomatis
2.1 mengoperasikan derek manual ke posisi pemuatan, dan menggantung secara manual dalam kelompok, memberi sinyal saat selesai;
2.2 peralatan galvanisasi rol otomatis pra-perlakuan mengangkat benda kerja ke dalam tangki penghilang minyak, tangki pembilas, tangki asam, dan tangki fluks secara berturut-turut, lalu memasukkannya ke area pembongkaran;
2.3 benda kerja di area pembongkaran masuk ke keranjang pemuatan setelah dimasukkan ke dalam saluran pengering oleh bahan bantu, benda kerja diangkat oleh mesin pembongkar ke dalam cairan seng;
2.4 terendam dalam cairan seng melalui sistem perendaman seng, diangkat oleh sentrifugal dan sentrifugal setelah memenuhi waktu perendaman dan kemudian pindah ke area pembongkaran;
2.5 menuangkan benda kerja ke dalam seng ledakan, pendinginan, dan pasivasi;
2.6 akhirnya dituangkan ke ban berjalan pembuangan, penyimpanan setelah pengujian.
Ⅴ.Peralatan dasar lini produksi, kinerja, dan parameter
1) Sistem transmisi berjalan otomatis
1. Kinerja peralatan dan konfigurasi komponen.
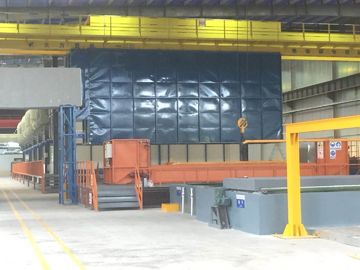
1.1 derek perjalanan otomatis tipe gantry.Derek perjalanan berada di ruang tertutup pra-perlakuan, bergerak di antara kedua sisi tangki.
Parameter peralatan:
①mesin utama: L31m (panjang dua rel) * W2.3 (jarak tengah dua rel) * H4.5m (fasilitas pendukung di sekitarnya)
②derek pengait tiang tunggal tipe gantry: 1 set, perjalanan horizontal V=6-15m/menit (kontrol frekuensi), operasi pengangkatan V=5-15m/menit (kontrol frekuensi), ketinggian pengangkatan 3200mm, kualitas pengangkatan ≤1000kg (termasuk berat tiang, rak, dan potongan)
③waktu langkah berjalan: 10 menit (di atas 10 menit dapat disesuaikan)
④ketinggian pengangkatan erector pemuatan material adalah 1m
1.2 troli bahan bantu dan galeri pengering:
Ukuran: 6500mmx700mm
Daya: 18KW
1.3 ban berjalan pembuangan
Ukuran: 3000mmx700mm
Daya: 12KW
2) pencegahan korosi peralatan, fasilitas.
1. anti-korosi tangki:
Struktur tangki: membuat fondasi beton di tanah dan memasang penguat jangkar untuk penggunaan eksternal.
Parameter tangki:
| Nama |
Dim (L*W*Hmm) |
Jumlah |
Fungsi |
| tangki penghilang minyak |
1580*700*1000 |
6 set |
Hilangkan minyak dan karat |
| tangki asam |
1580*700*1000 |
3 set |
Hilangkan karat |
| Tangki pembilas |
1580*700*1000 |
4 set |
|
| Tangki fluks |
1580*700*1000 |
1 set |
Permukaan aktif benda kerja |
2. korosi dasar peralatan
Anti-korosi tanah sistem pengolahan fluks, anti-korosi tanah fondasi tangki pra-perlakuan, anti-korosi tanah tangki pendinginan dan pasivasi.
Anti-korosi: Aplikasikan 5 mm FRP pada permukaan struktur beton
3) Sistem panci seng dan kontrol pemanasan
1. Sistem panci seng dan pemanasan:
1.1 Panci seng
Berdasarkan ukuran geometri dan permintaan output benda kerja yang digalvanis, ukuran tangki galvanisasi (panjang ×lebar ×kedalaman ×ketebalan): 4000×1000×1000×300, bahan cor tahan suhu tinggi sekali cor untuk membentuk panci seng, kapasitas sekitar 18t, dasar bulat. Masa garansinya adalah 4 tahun, penggunaan normal
1.2 Peralatan pemanas tangki seng: untuk memenuhi persyaratan produksi dan mempertimbangkan kecepatan seng cair, pemuatan sekitar 324KW berdasarkan perhitungan. Peralatan mengadopsi batang pemanas khusus galvanisasi yang dibuat oleh batang silikon karbida canggih internasional, efisiensi panas tinggi, masa pakai lama, sepenuhnya menggantikan pemanas kawat resistansi penutup tabung kuarsa yang sudah ketinggalan zaman. Setiap daya pemanas adalah 18KW, 380V, koneksi Y, total 18 grup. Setiap pemanas menggunakan modul SSR, kontrol instrumen cerdas suhu dengan akomodasi otomatis. Presisi kontrol tinggi, bebas masalah, bebas perawatan.
1.3 Pemanasan tangki fluks
Sistem pemanas listrik sirkulasi internal.
Spesifikasi dan parameter teknis:
|
Aliran terukur: 40 ~ 50 mⅦ. Desain kelistrikan/ jam suhu pemanasan: 75 ℃
Dimensi masuk dan keluar: φ25 ~ φ50
|
2. Sistem penimbangan:
Kontrol otomatis, maksimum 100kg/keranjang, presisi ±2kg
3. Sistem memasukkan ke dalam panci
Peralatan lengkap, catat waktu masuk panci, 1 keranjang/menit (dengan syarat waktu perendaman memungkinkan)
4. Sistem perendaman dalam panci:
Peralatan transmisi, kontrol waktu perendaman sesuai ritme produksi.
5. Sistem sentrifugal keluar panci
Peralatan lengkap, kontrol otomatis, dengan fungsi sentrifugal otomatis
6. Sistem putar keranjang galvanisasi:
Kontrol putar keranjang sesuai ritme secara otomatis
Daya total di atas adalah 20KW
4) Pasca-perlakuan:
1. Sistem seng ledakan:
Pemuatan dan pembongkaran material secara otomatis, daya 2KW
2. Sistem pendinginan:
Pemuatan dan pembongkaran material secara otomatis, daya 2KW
3. Sistem pasivasi:
Pemuatan dan pembongkaran material secara otomatis, daya 2KW
4. Sistem pengeringan putar:
Pemuatan dan pembongkaran material secara otomatis, daya 5KW
Ⅵ. Peralatan perlindungan lingkungan (debu seng, air limbah, dan asam limbah)
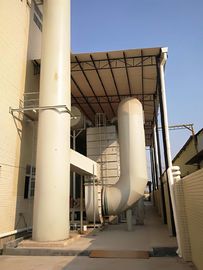
1. Sistem pengolahan kabut asam klorida dan gas buang
Kabut asam klorida terutama berasal dari tangki pencuci asam dan uap tangki fluks, merupakan campuran kabut asam dan uap.
1.1 Desain teknologi
Diagram alir proses penyerapan kabut asam
1.2 deskripsi perangkat:
1.2.1 ruang tertutup kabut asam: ukuran sekitar 16500*2500*3000mm
Struktur ruang tertutup: Tempelkan pelat resin sintetis profil pada rangka struktural baja, dapat mewujudkan anti-korosi lebih dari dua puluh tahun, adalah pelat ruang tertutup yang dibuat khusus hanya di perusahaan kami. Sisipkan jendela transparan di dinding ruang tertutup, bermanfaat bagi pekerja yang berada di platform struktur baja untuk mengamati dan mengoperasikan kondisi kerja. Pasang cerobong asap di satu sisi dinding tangki asam dan jarak ke tanah adalah 2,5m, hisap kabut asam ke menara scrubber asam oleh kipas induksi.
1.2.2 Parameter desain menara pemurnian:
Menara pencuci kabut asam cerobong kabut asam di dalam ruangan tertutup mengolah kabut asam yang dihasilkan dari pengawetan. 3 set sistem pengumpulan mengumpulkan kabut asam yang dihasilkan sesuai dengan kapasitas aktual fasilitas, kemudian melalui penyemprotan larutan alkali dan sistem pencucian pemurnian untuk memurnikannya.
a. kipas sentrifugal fiberglass
kapasitas hembusan: 13000m3/jam
tekanan angin: 2600pa
tingkat kerja: 15kw
b. tangki untuk memurnikan kabut asam
Penampilan peralatan: Φ1.8m ×5.1m
Bahan: pp
Volume pemrosesan: 18000 m3 / jam kecepatan angin menara kosong: 1,5 m/s
Lapisan semprot: 2 tingkat waktu kontak: total resistansi: 10 s
Menara pemurnian: 900 Pa
Raschig ring, pall ring filler tinggi: 500 mm (3 tingkat)
rasio gas cair: 500:1
c. pompa sirkulasi
Aliran: 25 m3 / jam
Angkat: 24m daya: 15KW (3 set)
1.3 Prediksi efek
Konsentrasi awal kabut asam sekitar 43 mg/m3, setelah penutup tertutup terperangkap dalam penyerap semprotan air, efisiensi pemurnian kabut asam klorida sekitar 95%, setelah penyerapan semprotan gas buang ke atmosfer.
2. Sistem pengolahan debu seng
Proses tata kelola 2.1
2.2. Deskripsi proses:
menggunakan kipas mengekstrak debu dari ruang tertutup ke filter kantong dan kemudian melalui penghalang menara dan bola berongga untuk meningkatkan area permukaan pengolahan, mengadopsi pencucian semprotan atomisasi dan menyaring partikel berbahaya, mencapai efek pemurnian
2.3 Pengenalan peralatan:
2.3.1 ruang tertutup asap di lini produksi: 1 set (8000*3700*3000mm)
Kedua sisi pintu masuk dan keluar tertutup di muka, Tempelkan pelat tahan korosi pada struktur baja, pasang jendela di kedua sisi, dapat mengamati kondisi ruang tertutup. Pendinginan air tertutup sama, untuk mencegah penguapan kelembaban menyebabkan erosi peralatan.
2.3.2 pengumpul debu jet pulsa off-line
Parameter:
Volume udara pembuangan: 7200m
3Ⅶ. Desain kelistrikanTingkat filter: 1m/menit Resistansi fasilitas: 1200-1500Pa
Tekanan negatif berkelanjutan fasilitas: 5000Pa
2.3.3 Kipas induksi
Pilih kipas sentrifugal tahan suhu tinggi, 1 set, tingkat kerja 11 KW, kapasitas penanganan: 7200m
3Ⅶ. Desain kelistrikan2.3.4 Selang udara: sesuai struktur bangunan pabrik untuk ditentukan (lihat tata letak proses)
2.3.5. Setelah pemrosesan, konsentrasi debu (bubuk) ≤120mg/m
3Ⅶ. Desain kelistrikan
1.proyek mengadopsi sistem kontrol kelistrikan TN - C - S.
2.mengadopsi desain pentanahan yang baik, dengan langkah-langkah perlindungan kelistrikan seperti hubung singkat, beban berlebih, kebocoran. Prinsip desain kabel memisahkan arus berat dan arus lemah.
3.mulai, berhenti, kontrol, dan pada saat yang sama memiliki instruksi arus, tegangan, berjalan, berhenti.
4.kabel tahan panas.
Ⅷ. Layanan teknologi
1.Menyediakan rencana desain untuk galvanisasi celup panas: diagram teknologi untuk galvanisasi celup panas kecuali bengkel.
2.Menyediakan desain material, peralatan, listrik, manufaktur, instalasi, dan konstruksi untuk seluruh lini produksi. Bengkel dan peralatan umum dikecualikan.
3.Menyediakan debugging keseluruhan di lini produksi dan pelatihan orang.

 Pesan Anda harus antara 20-3.000 karakter!